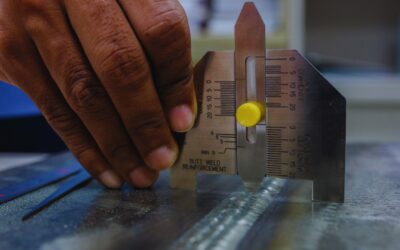
En el sector de la calderería industrial, la gestión de la calidad ha dejado de ser una ventaja competitiva para convertirse en un requisito operativo eliminatorio. Las empresas que operan en los sectores químico, petroquímico, energético, farmacéutico o de grandes infraestructuras no buscan talleres que simplemente unan metales; exigen partners estratégicos que garanticen una fiabilidad absoluta en cada milímetro de soldadura y en cada conformado de chapa.
Cuando se fabrican recipientes a presión, silos de gran tonelaje, reactores o estructuras sometidas a fatiga mecánica severa, el mínimo defecto interno puede derivar en fallos catastróficos, paradas técnicas millonarias o riesgos graves para la seguridad humana.
Para dar respuesta a este nivel de exigencia, una empresa de calderería certificada debe estructurar un departamento de calidad independiente y dotado de las tecnologías de inspección más avanzadas. La misión de este departamento no es meramente detectar errores al final de la línea, sino diseñar un ecosistema de prevención, medición y análisis continuo que asegure que cada producto o servicio cumpla con las especificaciones técnicas del diseño original y con las normativas legales vigentes.
El marco estratégico: la calidad como sistema integral
La excelencia en los acabados metálicos no se improvisa; se planifica. En una organización moderna, el control de calidad no se limita a pasar un escáner a una pieza terminada, sino que impregna todas las etapas de la prestación de servicios y la fabricación, desde la recepción de la materia prima hasta el montaje final en las instalaciones del cliente.
Trazabilidad y control en los procesos de producción
La base de una fabricación certificada radica en la gestión de los procesos de producción. Cada chapa de acero al carbono, inoxidable o aleación especial que entra en los almacenes debe ser inspeccionada y catalogada junto a su certificado de colada (Certificado 3.1 según la norma EN 10204). Esto permite que, años después de la entrega de un proyecto, se pueda rastrear con precisión matemática de qué acería procedía el material de un componente específico.
Esta misma rigurosidad se traslada a las fases de corte térmico (plasma u oxicorte), conformado y mecanizado. El control dimensional en estas etapas tempranas evita desviaciones acumulativas que comprometerían el ensamblaje final o generarían tensiones mecánicas añadidas durante el proceso de soldadura.
El núcleo técnico: Ensayos No Destructivos (END)
El verdadero factor diferencial de una empresa homologada es su capacidad para auditar la salud interna del metal sin alterar sus propiedades físicas ni comprometer la integridad de la estructura. Los Ensayos No Destructivos (END) son las herramientas que permiten «ver» a través del acero y certificar la excelencia metalúrgica.
1. Inspección visual (VT)
Aunque parezca el método más simple, la inspección visual es la primera línea de defensa y una de las más críticas. Inspectores certificados bajo normativas internacionales (como la EN ISO 9712 o la AWS) evalúan la geometría del cordón de soldadura, la presencia de mordeduras, porosidades superficiales, faltas de llenado o proyecciones. Un buen acabado visual es el primer indicador de que los parámetros del arco eléctrico se configuraron correctamente.
2. Líquidos penetrantes (PT)
Este método se utiliza exclusivamente para detectar discontinuidades abiertas a la superficie (fissuras, poros, rechupes de raíz) que pueden ser invisibles a simple vista. El proceso consiste en aplicar un líquido coloreado o fluorescente con gran poder de capilaridad sobre la zona limpia. Tras un tiempo de penetración, se retira el exceso de líquido y se aplica un revelador en polvo blanco. El líquido atrapado en las imperfecciones emerge por capilaridad, dibujando sobre el revelador la forma exacta del defecto. Es un ensayo vital en aceros inoxidables y soldaduras TIG de alta precisión.
3. Partículas magnéticas (MT)
A diferencia de los líquidos penetrantes, las partículas magnéticas permiten detectar discontinuidades tanto superficiales como subsuperficiales (hasta unos milímetros de profundidad), pero está limitado a materiales ferromagnéticos (como el acero al carbono). Se induce un campo magnético en la pieza utilizando yugos electromagnéticos. Si existen grietas o faltas de fusión, las líneas de flujo magnético se desvían, creando un «fuga de flujo». Al esparcir partículas de hierro finas (secas o en suspensión líquida), estas se acumulan en la zona de fuga, revelando el defecto con una nitidez absoluta.
4. Ultrasonidos (UT)
Es uno de los métodos volumétricos más potentes y demandados por la ingeniería de alta exigencia. Utiliza ondas acústicas de alta frecuencia introducidas en la pieza mediante un transductor o palpador. Cuando la onda encuentra una interfase (ya sea el fondo de la pieza o un defecto interno como una grieta, una inclusión de escoria o una falta de fusión), se refleja de vuelta al equipo. Al analizar el tiempo de tránsito y la amplitud del eco, el técnico puede determinar la profundidad, el tamaño y la orientación exacta de la anomalía oculta en el corazón del acero. Tecnologías avanzadas como el Phased Array (PAUT) permiten obtener representaciones gráficas en tiempo real y en tres dimensiones de la soldadura.
5. Radiografía industrial (RT)
El método definitivo de control volumétrico. Consiste en bombardear la unión metálica con radiación ionizante (rayos X o gamma) orientada hacia una película radiográfica o un detector digital colocado detrás de la pieza. Las zonas con menor densidad (como poros, grietas o falta de penetración) permiten el paso de una mayor cantidad de radiación, impresionando la película con un tono más oscuro. La radiografía proporciona un registro físico imperecedero de la calidad del producto, siendo el estándar de oro exigido por los códigos de fabricación internacionales como ASME o la Directiva de Equipos de Presión.
Herramientas de gestión: control estadístico y gráficos de control
Para asegurar que las soldaduras y mecanizados cumplen con los estándares de calidad de manera repetible a lo largo del tiempo, la ingeniería de calidad recurre al control estadístico de procesos (SPC). No basta con saber que una pieza ha salido bien hoy; es necesario monitorizar el comportamiento del taller a lo largo de los meses para identificar derivas y tendencias antes de que se produzca una pieza defectuosa.
Una de las herramientas matemáticas más eficaces en este ámbito es el gráfico de control. Mediante la recopilación sistemática de variables cuantitativas (como el espesor del cordón, la tasa de penetración, la dureza del material tras el tratamiento térmico o el porcentaje de rechazo por soldador) se traza una gráfica que cuenta con un Límite Superior de Control (LSC) y un Límite Inferior de Control (LIC)
Mientras los puntos medidos se mantengan oscilando de forma aleatoria dentro de estos límites, se demuestra estadísticamente que el proceso de fabricación está «bajo control». Si los puntos empiezan a mostrar una tendencia ascendente continuada o saltan fuera de los límites, el sistema activa una alerta inmediata. Esto permite corregir el desgaste de una máquina, la degradación de un gas de protección o la necesidad de recertificar a un operario de forma proactiva.
El impacto final: fiabilidad y satisfacción del cliente
La implementación de este arsenal técnico y metodológico tiene un objetivo que trasciende el mero cumplimiento legal: la satisfacción del cliente. En los mercados industriales de alto nivel, la confianza es el activo más valioso. Un cliente que recibe un equipo de calderería acompañado de su correspondiente «Dossier de Calidad» —que certifica de forma transparente cada END realizado, los perfiles del gráfico de control aplicados y la trazabilidad de los materiales— sabe que está adquiriendo un componente seguro.
Este rigor operativo elimina los costes ocultos por garantías, reparaciones in situ o retrasos logísticos en la obra. Al final, invertir en una empresa de calderería certificada no representa un sobrecoste, sino la decisión financiera y de ingeniería más inteligente para blindar la continuidad de los negocios, garantizar la eficiencia operativa de las plantas industriales y asegurar que el rendimiento de sus infraestructuras mecánicas sea excelente durante toda su vida útil.