El sector industrial de Aragón ha experimentado una profunda transformación en la última década. La consolidación de Zaragoza como uno de los nodos logísticos e industriales más potentes del sur de Europa ha atraído inversiones masivas en sectores como la automoción, las energías renovables, la construcción de plataformas logísticas y la fabricación de maquinaria pesada.
Este crecimiento ha generado un efecto dominó sobre la industria auxiliar local, elevando drásticamente los requisitos de capacidad, volumen y velocidad de entrega. En este escenario de alta exigencia, los métodos tradicionales de fabricación artesanal ya no son viables para proyectos de gran envergadura. Para dar respuesta a la demanda de naves industriales, grandes silos, viaductos o bastidores de maquinaria, la técnica que se ha consolidado como el estándar indiscutible de productividad y fiabilidad es la soldadura mig mag.
Cuando una ingeniería o un departamento de compras planifica la ejecución de grandes estructuras metálicas en la región, la elección del partner tecnológico y del proceso de unión determina la viabilidad financiera y la seguridad estructural del proyecto.
No se trata únicamente de unir piezas de acero; se trata de hacerlo con una tasa de deposición que minimice los plazos de taller sin comprometer las propiedades mecánicas que exigen las normativas internacionales. Por ello, contar con un soldador mig especialista y con la infraestructura técnica adecuada es la mayor ventaja competitiva para las empresas que lideran el mercado de la calderería en Zaragoza.
Fundamentos del proceso MIG/MAG de alto rendimiento
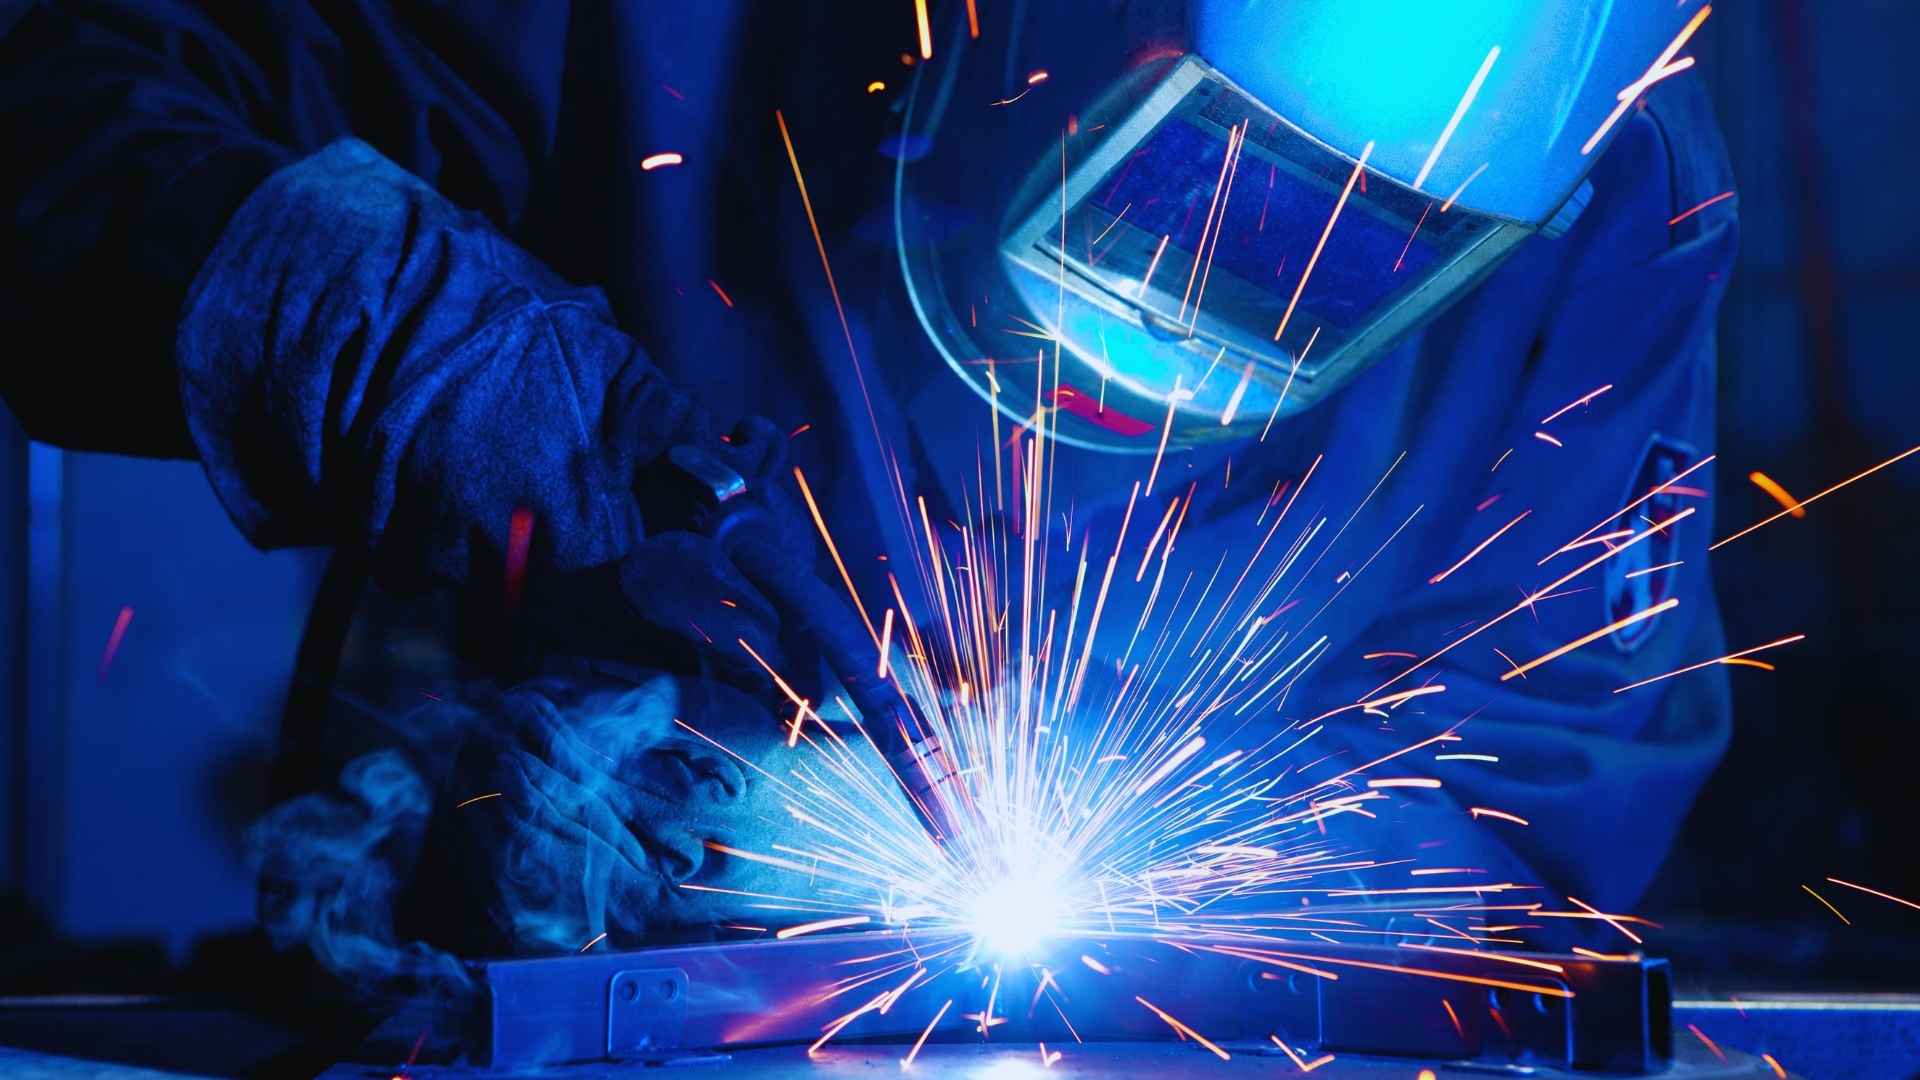
Para comprender por qué este sistema domina la fabricación de grandes estructuras, es necesario analizar la física del proceso y cómo optimiza los tiempos de fabricación frente a métodos alternativos como el electrodo revestido (SMAW) o el TIG (GTAW). El proceso GMAW (Gas Metal Arc Welding), conocido comúnmente en los talleres como MIG o MAG, se basa en un arco eléctrico que se establece entre un electrodo de hilo continuo (que se alimenta automáticamente desde una bobina a través de la antorcha) y la pieza de trabajo.
Al tratarse de un hilo continuo, se elimina una de las mayores fuentes de tiempos muertos en el taller: la necesidad de detener la soldadura cada pocos centímetros para sustituir el electrodo consumido y limpiar la escoria. Esta continuidad operativa permite mantener un arco estable durante periodos prolongados, lo que se traduce de forma directa en una tasa de deposición de material drásticamente superior. Mientras que un operario de electrodo revestido puede aportar entre 1 y 2 kg de metal por hora, un operario equipado con equipos de soldadura MIG/MAG de última generación puede superar fácilmente los 4 o 5 kg por hora bajo parámetros optimizados, multiplicando la productividad del taller.
El rol crítico de la atmósfera protectora: gases reactivos e inertes
La distinción entre las siglas MIG y MAG radica exclusivamente en la naturaleza química del gas que se inyecta a través de la boquilla de la antorcha para aislar el baño de fusión del oxígeno y el nitrógeno de la atmósfera, elementos que provocarían porosidades y fragilidad metalúrgica en la unión.
1. Soldadura MAG (Metal Active Gas) y el uso de dióxido de carbono
En la fabricación de grandes estructuras de acero al carbono (los aceros estructurales habituales como el S275 o S355), el proceso predominante es el MAG. En este caso, el gas de protección no es inerte, sino que participa activamente en las reacciones químicas del arco. El estándar de la industria combina el argón con un porcentaje variable de dióxido de carbono ($CO_2$), que suele oscilar entre el 15% y el 25%, aunque en aplicaciones específicas de gran penetración se puede llegar a utilizar $CO_2$ al 100%.
El uso de dióxido de carbono como gas protector tiene un impacto directo en la morfología del cordón. El $CO_2$ altera la energía del arco eléctrico, concentrando el calor en el centro del baño de fusión. Esto genera una penetración en forma de «hongo» o «V» profunda, ideal para asegurar que la raíz de la soldadura funda completamente las caras de chapas de gran espesor (superiores a 10-12 mm), habituales en las uniones de vigas armadas o bases de pilares. Además, el coste del $CO_2$ es significativamente inferior al del argón puro, lo que optimiza los costes operativos en proyectos que consumen miles de litros de gas industrial a la semana.
2. Soldadura MIG (Metal Inert Gas)
Cuando la estructura requiere el uso de metales no ferrosos, como grandes tanques de aluminio para la industria química o componentes de acero inoxidable para el sector alimentario, el gas protector debe ser estrictamente inerte. En este escenario, el argón puro o las mezclas con helio son obligatorias para evitar que el gas reaccione con las aleaciones, manteniendo la pureza metalúrgica y garantizando la resistencia a la corrosión del material base.
Eficiencia y resistencia mecánica bajo normativas estructurales
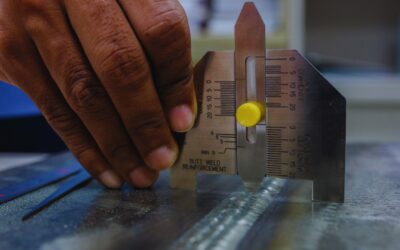
Cualquier proyecto de volumen ejecutado en el entorno de la soldadura en Zaragoza debe cumplir de forma estricta con el marcado CE bajo la normativa EN 1090 (ejecución de estructuras de acero y aluminio). Esta ley exige un control total de la trazabilidad y la calidad de las uniones, clasificando las estructuras según su nivel de riesgo (EXC1 a EXC4). El proceso MIG/MAG, cuando está respaldado por Especificaciones de Procedimiento de Soldadura (WPS) validadas, ofrece las máximas garantías mecánicas exigidas por los auditores.
Modos de transferencia y control térmico
Los equipos de soldadura industriales modernos permiten modificar el modo en que el hilo de aportación se transfiere al baño de fusión a través del arco eléctrico, adaptándose a los requerimientos de resistencia del plano constructivo:
- Transferencia por Spray (Chorro líquido): Es el modo idóneo para la calderería pesada en posición plana. Operando a altos voltajes e intensidades, el hilo se funde en finísimas gotas antes de tocar el baño, generando un arco muy estable, sin proyecciones y con una penetración masiva. Esto asegura que la unión soporte cargas estáticas y dinámicas extremas sin sufrir fisuras ocultas.
- Transferencia Pulsada: Es la tecnología de vanguardia implementada por los talleres de referencia. El equipo hace oscilar la corriente entre un valor de base (que mantiene el arco encendido pero frío) y un valor de pico (que desprende una única gota de material). Esto permite soldar en posiciones complejas (vertical o bajo techo) grandes espesores con un aporte térmico muy reducido, minimizando las deformaciones geométricas de la estructura y ahorrando costosas horas de enderezado en prensa.
Zaragoza como hub de fabricación estructural de volumen
La ubicación geográfica de las empresas de calderería en Zaragoza no es un factor secundario; es un elemento estratégico que potencia los beneficios de la eficiencia del proceso MIG. Las grandes estructuras metálicas presentan un desafío logístico evidente debido a su peso y a sus dimensiones hiperdimensionadas.
Fabricar estos componentes en el corazón de Aragón permite conectar la producción de forma directa con las principales arterias de transporte del país (AP-2, A-2, A-23), facilitando los transportes especiales hacia puertos del Cantábrico o del Mediterráneo y hacia los principales polígonos de la península.
Al unificar la alta productividad de los sistemas MIG/MAG semiautomáticos o robotizados en el taller con una infraestructura logística de primer nivel, se consigue reducir el Coste Total del Proyecto de manera drástica. Los plazos de fabricación se acortan, el consumo energético por metro de cordón disminuye debido a la velocidad de avance del arco, y los riesgos de retrasos en las entregas en obra se eliminan por completo.
En definitiva, la fabricación de grandes estructuras no admite fisuras ni en el presupuesto ni en el metal. Apostar por un proveedor local que domine la física de la soldadura mig mag, que cuente con profesionales homologados y que implemente tecnología de arco pulsado y gases de protección optimizados es la decisión de ingeniería más sólida para garantizar que los grandes proyectos de volumen de nuestra región se ejecuten con la máxima eficiencia constructiva, una resistencia mecánica a prueba de fatiga y una rentabilidad financiera impecable.